La sanificazione nell’industria alimentare è l’insieme delle attività di detersione e disinfezione eseguite su locali, attrezzature e superfici per garantire condizioni igieniche idonee a prevenire contaminazioni microbiologiche, chimiche e fisiche degli alimenti.
Comprende la rimozione dello sporco visibile, l’abbattimento dei microrganismi a livelli accettabili e il mantenimento dell’igiene nel tempo
Nell’industria alimentare non può essere percepita come una semplice attività di pulizia, ma come un prerequisito tecnico-organizzativo che sostiene l’intera affidabilità del sistema di sicurezza alimentare.
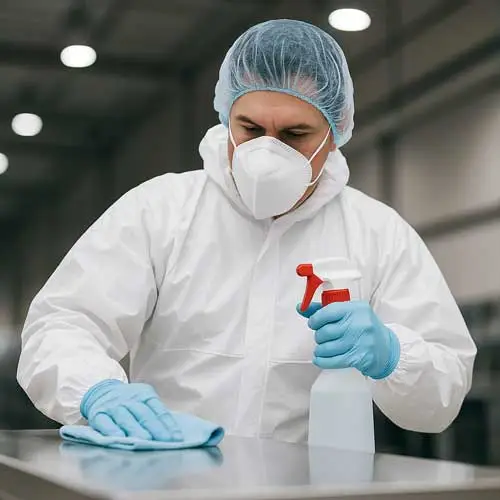
Ogni linea produttiva, ambiente, superficie, può rappresentare un potenziale punto di contaminazione di microrganismi, residui chimici e contaminanti fisici che, se non gestiti in modo strutturato, possono tradursi in reclami, richiami di prodotto, danni reputazionali e impatti economici rilevanti.
Negli ultimi decenni il quadro normativo europeo con il Regolamento (CE) 178/2002 e il “Pacchetto Igiene” (Regolamento (UE) 852/2004, 853/2004 e regolamenti correlati), ha imposto agli operatori del settore alimentare un approccio sistemico alla gestione dell’igiene, che comprende l’implementazione di procedure documentate di sanificazione.
Parallelamente, l’evoluzione degli standard di certificazione riconosciuti GFSI, hanno trasformato la sanificazione in una vera e propria disciplina tecnica, richiedendo programmi di cleaning & disinfection strutturati, validati e sottoposti a monitoraggio, con definizione di responsabilità, metodi, frequenze e criteri di accettazione, in coerenza con i principi HACCP.
Il ruolo della sanificazione nell’industria alimentare
La sanificazione e disinfezione rientra tra i programmi di Prerequisito per la Sicurezza Alimentare (PRP) dettagliati nelle norme ISO/TS 22002.
Ogni organizzazione deve essere in grado di garantire condizioni igieniche di base (correlate al proprio rischio), stabili e dimostrabili, che includono procedure per la pulizia e la disinfezione di locali, attrezzature, utensili, contenitori, mezzi e servizi ausiliari.
Il processo di sanificazione assume quindi la funzione di “fondazione tecnica” dell’intero sistema per la sicurezza alimentare, per il quale sono state anche definiti degli standard specifici di certificazione.
Molti pericoli biologici, chimici e fisici individuati nella fase di analisi dei pericoli sono fortemente condizionati dall’efficacia dei programmi di disinfezione e detersione: il rischio di Listeria in ambienti umidi, la persistenza di Salmonella su linee complesse, la cross contamination allergenica per residui di prodotto, la presenza di residui di sanificanti sulle superfici a contatto con gli alimenti.
Vi è poi un ulteriore elemento spesso sottovalutato: la sanificazione è un prerequisito che, in molti casi, costituisce un vero e proprio controllo preventivo che deve essere validato, soprattutto quando deve interrompere o contenere la possibile contaminazione o ricontaminazione del prodotto.
Ad esempio nei alimenti ready to eat ad alto rischio, o quando la sanificazione sia necessaria per la bonifica dalla presenza di allergeni sulla linea.
Tipologie e fasi della sanificazione
Per gestire la sanificazione in modo professionale, il primo passo consiste nel distinguerne le principali fasi operative:
Rimozione dello sporco grossolano (pre-cleaning meccanico)
La rimozione dello sporco grossolano costituisce la fase preliminare del processo di sanificazione e ha lo scopo di eliminare la frazione macroscopica del residuo organico e inorganico depositato sulle superfici. n questa fase si interviene mediante azione meccanica (scraping, spazzolatura, rimozione con utensili dedicati), finalizzata a:
- ridurre il carico solido che comprometterebbe l’efficacia della detersione;
- prevenire la formazione di biofilm primari, poiché i residui organici fungono da matrice nutritiva;
- limitare la diluizione del detergente e la rapida saturazione del principio attivo.
Senza un’adeguata rimozione dello sporco grossolano, la detersione e la disinfezione successive non raggiungono il livello di efficacia previsto dai protocolli igienico-sanitari.
Risciacquo preliminare (pre-rinse)
Il risciacquo preliminare viene eseguito con acqua potabile, generalmente a temperatura compresa tra 35 °C e 50 °C, per favorire la solubilizzazione di grassi superficiali e ammorbidire i residui proteici. Questa fase ha le seguenti finalità tecniche:
- rimuovere la componente solubile dello sporco;
- ridurre la tensione superficiale dei depositi, preparandoli alla successiva azione del detergente;
- migliorare la bagnabilità della superficie, ottimizzando la distribuzione della soluzione detergente.
È importante evitare temperature eccessive, che determinerebbero fenomeni di denaturazione termica delle proteine con conseguente “ancoraggio o dispersione” alle superfici.
Detersione (cleaning)
La fase di detersione rappresenta il nucleo chimico del processo di sanificazione. Si effettua applicando un detergente formulato per la specifica tipologia di sporco e per il materiale della superficie (acciaio inox, polimeri tecnici, gomma, ecc.). In questa fase possono essere utilizzati anche dei detergenti sgrassanti.
La sua funzione è:
- provocare solubilizzazione, emulsione, dispersione o saponificazione dei depositi;
- rompere le interazioni chimico-fisiche tra sporco e superficie (forze idrofobiche, legami ionici, tensione interfacciale);
- diminuire l’attività microbiologica sensibilmente;
- favorire la rimozione dei residui grazie all’azione combinata di tensioattivi, sequestranti e agenti alcalini o acidi.
L’utilizzo di sgrassanti alcalini è richiesto in presenza di grassi, oli e residui ricchi di lipidi, dove la componente alcalina induce la saponificazione e i tensioattivi facilitano la micellizzazione. La detersione inefficace è la causa principale del fallimento della disinfezione, poiché residui organici possono sequestrare il principio attivo del sanificante.
Risciacquo intermedio (intermediate rinse)
Il risciacquo intermedio viene effettuato per rimuovere completamente:
- residui della soluzione detergente,
- sporco emulsionato,
- soluzioni alcaline o acide residue che potrebbero interferire con la fase di disinfezione.
La sua funzione tecnica è garantire una superficie chimicamente neutra, priva di sostanze che potrebbero:
- inattivare i principi attivi del disinfettante (es. composti ammonici quaternari inattivati da tensioattivi anionici);
- determinare reazioni indesiderate (es. cloro derivati su superfici con residui proteici o saponi);
- generare residui incompatibili con le superfici a contatto con alimenti.
Il risciacquo intermedio è un prerequisito essenziale per assicurare l’efficacia microbicida della fase successiva.
Disinfezione (disinfection / sanitizing)
La disinfezione è la fase in cui viene applicato un agente chimico o fisico in grado di ottenere la riduzione controllata della carica microbica sulle superfici trattate. Il disinfettante deve essere scelto in base a:
- spettro d’azione (battericida, fungicida, virucida, sporicida),
- compatibilità con le superfici,
- stabilità chimica,
- tempo di contatto richiesto,
- interferenze note (con pH, residui organici, durezza dell’acqua).
L’obiettivo è raggiungere una riduzione logaritmica della flora microbica tale da prevenire contaminazioni dei prodotti alimentari nel ciclo produttivo successivo.
L’efficacia dipende da cinque parametri tecnici: concentrazione, tempo di contatto, temperatura, pH della soluzione, natura della superficie.
La disinfezione applicata su superfici insufficientemente deterse comporta rischio di:
- inattivazione del principio attivo,
- sopravvivenza microbica,
- sviluppo di biofilm secondari.
Risciacquo finale (final rinse)
Il risciacquo finale è obbligatorio quando il disinfettante impiegato non è classificato come “senza risciacquo” e quando le superfici trattate sono a diretto contatto con alimenti. La sua funzione tecnica è eliminare eventuali residui di:
- principi attivi biocidi,
- sottoprodotti di reazione,
- soluzioni acide o alcaline residue,
- composti filmogeni.
L’assenza di risciacquo, quando richiesto, può comportare:
- trasferimento di residui chimici al prodotto,
- alterazioni organolettiche,
- non conformità igienico-sanitarie,
- violazioni normative e certificative.
Nel caso di sanificanti senza risciacquo, il loro impiego deve essere limitato a superfici non a contatto diretto con alimenti o deve essere comprovato da documenti tecnici del produttore.
Prima di sanificare è bene conoscere lo sporco
Un processo di sanificazione efficace parte dalla diagnosi corretta dello sporco da rimuovere. I residui e depositi possano essere classificati in base alla solubilità (in acqua, in ambiente acido, in ambiente alcalino, in presenza di tensioattivi) e alla natura organica o inorganica.
Ciò significa che una linea che lavora prodotti lattiero-caseari presenterà sporco differente da una linea per prodotti farinacei o da un reparto carni.
Sporchi organici, ricchi di grassi, proteine e carboidrati, richiedono detergenti prevalentemente alcalini, in grado di saponificare i grassi e di solubilizzare le proteine.
Sporchi inorganici come pietra del latte, calcare, ruggine, precipitazioni saline, richiedono invece detergenti acidi capaci di sciogliere i sali e i depositi minerali. Spesso, sulle superfici si osserva una stratificazione combinata: strato organico che protegge un deposito minerale o viceversa, condizione che rende opportuna una procedura in due passaggi, con alternanza di detergente acido e alcalino.
Un capitolo a parte riguarda il biofilm microbico. Pochi batteri adesi a una superficie, in presenza di nutrienti e umidità, possono in tempi rapidi produrre polisaccaridi extracellulari che formano uno strato protettivo, resistente sia alla sola detersione sia a disinfettanti non correttamente applicati.
Infine, un elemento molto importante da considerare è la natura delle superfici: rugosità, porosità, fessure, giunzioni, saldature difettose influiscono sulla capacità dello sporco di aderire e penetrare.
Acciaio inox ben rifinito, materiali plastici idonei, giunti saldati con continuità e disegno igienico delle attrezzature riducono in modo significativo il rischio di residui persistenti.
In fase di scelta dei detergenti è perciò essenziale tenere in considerazione sia lo sporco sia il materiale da trattare, per evitare corrosioni, opacizzazioni e microfessurazioni che peggiorano il quadro igienico nel medio periodo.
Sostanze approvate per la sanificazione
Una sanificazione professionale non è compatibile con prodotti di origine incerta, senza referenze tecniche o privi di autorizzazioni specifiche.
Il quadro normativo europeo distingue chiaramente tra detergenti, disciplinati dal Regolamento (UE) 648/2004, e biocidi/disinfettanti, regolati dalla normativa biocidi Direttiva 98/8/CE e successivo Regolamento (UE) 528/2012 e, in Italia, dal regime dei Presidi Medico-Chirurgici per determinate categorie di prodotti.
Sul piano pratico, un’azienda alimentare deve selezionare detergenti e disinfettanti che riportino in etichetta: composizione, principi attivi, concentrazioni d’uso, tempi di contatto, spettro d’azione, pH operativo e compatibilità con i materiali.
Le principali classi di sostanze utilizzate comprendono: tensioattivi anionici, cationici, non ionici e anfoteri, coadiuvanti (polifosfati, sequestranti, chelanti), agenti ossidanti, acidi organici e inorganici, basi forti, composti clorurati, iodofori, perossidi, sali quaternari di ammonio, alcoli, fenolici e biguanidi.
La scelta non può essere guidata solo dal prezzo. I cloroderivati, ad esempio, offrono un ampio spettro battericida e virucida, costi contenuti e velocità di azione, ma presentano limiti di compatibilità con alcune superfici e possono generare sottoprodotti indesiderati se usati in modo improprio.
I QAC (composti ammonici quaternari) sono molto efficaci su superfici dure e presentano un effetto residuale, ma richiedono attenzione nel risciacquo per evitare residui indesiderati sui piani di lavoro e un impiego alternato con altri disinfettanti per ridurre il rischio di selezione di ceppi meno sensibili.
In un’ottica di gestione del rischio per un’organizzazione deve essere preteso dai fornitori di detergenti e disinfettanti almeno: scheda tecnica aggiornata, scheda di sicurezza conforme al Regolamento (UE) 1907/2006 (REACH), dichiarazioni sull’idoneità all’uso nell’industria alimentare e, quando applicabile, supporto tecnico per la validazione in impianto.
Una mappatura chiara delle sostanze utilizzate, con indicazione delle aree in cui sono impiegate e delle relative modalità di stoccaggio, diventa poi un allegato indispensabile alle procedure di sanificazione correlate al piano HACCP.
La normativa di riferimento in ambito pulizia e sanificazione
Il quadro regolatorio che disciplina pulizia e sanificazione nell’industria alimentare parte dal Regolamento (CE) 178/2002, che stabilisce i principi generali della legislazione alimentare, e trova una declinazione operativa nel Regolamento (CE) 852/2004 sull’igiene dei prodotti alimentari.
Quest’ultimo richiede che i locali, le attrezzature, i contenitori e i mezzi di trasporto siano mantenuti puliti e in buone condizioni di manutenzione, e che i prodotti per la pulizia e la disinfezione non vengano stoccati in aree dove si manipolano alimenti.
Le linee guida applicative del Regolamento UE 852/2004 chiariscono, tra l’altro, l’aspettativa delle autorità in merito a piani di pulizia documentati, responsabilità definite, procedure scritte e formazione del personale sulle metodiche approvate.
Sul fronte degli standard volontari, la norma di certificazione ISO 22000 e gli standard tecnici ISO 22002-1 richiedono che l’organizzazione stabilisca e mantenga programmi prerequisito che includono cleaning & disinfection, con requisiti specifici su progettazione degli impianti, gestione dei fluidi, controllo dei biofilm, selezione e stoccaggio dei prodotti chimici.
Parallelamente, gli standard riconosciuti GFSI, come la certificazione alimentare IFS Food, la BRCGS Global Safety e la certificazione FSSC 22000, richiedono programmi di pulizia e disinfezione documentati, validati e monitorati, con responsabilità definite, frequenze coerenti con il rischio, criteri di accettazione e riesame periodico dell’efficacia.
A supporto si aggiunge la normativa sui detergenti Regolamento (UE) 648/2004 e sui biocidi, che impone obblighi specifici sulla classificazione, etichettatura, sicurezza d’uso e informazioni al cliente.
Il D.M. 274/1997 che definisce termini rilevanti (pulizia, sanificazione, disinfezione, disinfestazione) e fornisce definizioni tecniche di riferimento da usare nelle procedure aziendali.
Il Regolamento (UE) 528/2012 che disciplina l’immissione sul mercato e l’uso dei biocidi; utile per capire quali prodotti sono autorizzati e i limiti d’uso in ambiente alimentare.
E per finire le linee guida ISS che riportano indicazioni tecniche e buone pratiche per la sanificazione delle superfici in ambito sanitario e alimentare.
Una gestione conforme delle schede di sicurezza, delle etichette e delle condizioni di stoccaggio dei prodotti chimici impiegati per la sanificazione non è solo una buona pratica, ma un requisito rintracciabile in sede di ispezione, anche per i profili di sicurezza sul lavoro.
Che cosa succede se una procedura di sanificazione fallisce?
Un fallimento di sanificazione raramente rimane confinato a un problema estetico. Le prime conseguenze si manifestano spesso sotto forma di incremento del carico microbico di superficie: risultati fuori specifica nei tamponi di verifica, aumento dei conteggi totali o dei marcatori specifici (Enterobacteriaceae, Listeria spp., Pseudomonas, lieviti e muffe).
Se tali segnali non vengono colti e gestiti in modo tempestivo, il rischio è la progressiva colonizzazione delle superfici da parte di comunità microbiche più strutturate e difficili da eradicare, con formazione di biofilm.
Sul prodotto finito, il fallimento di sanificazione può tradursi in shelf life ridotta, comparsa di gonfiori, fermentazioni anomale, alterazioni organolettiche, presenza di muffe o lieviti sulle superfici, fino all’emergere di positività ai patogeni.
Le analisi microbiologiche non conformi, unite a un tracciamento che individua la sanificazione come possibile causa, possono condurre a blocchi di lotto, ritiri dal mercato e, nei casi più gravi, richiami ufficiali degli alimenti con comunicazione al consumatore.
Un altro fronte da considerare è la sicurezza chimica. Se le attività venissero eseguite con concentrazioni errate o con risciacqui insufficienti, il prodotto potrebbe venire in contatto con residui di disinfettanti oltre i limiti previsti dalle linee guida tecniche.
Ciò può determinare alterazioni dell’odore e del sapore, ma anche potenziali non conformità legali, soprattutto quando si parla di composti ammonici quaternari o di composti clorurati utilizzati su superfici food contact senza adeguato controllo delle concentrazioni residue.
Il fallimento della sanificazione ha poi un effetto diretto sulla percezione dello stabilimento da parte di auditor e clienti. Non è raro che non conformità minori ripetute su pulizia e ordine conducano, nel tempo, a rilievi maggiori, fino a condizionare la certificazione o le forniture verso clienti chiave.
Un piano di sanificazione poco governato è spesso il sintomo di un’organizzazione debole nella gestione operativa quotidiana, con impatto sulla fiducia degli interlocutori commerciali.
Sul piano economico, l’impatto si misura in ore di fermo linea straordinario, soprattutto per contaminazioni ambientali importanti, per sanificazioni correttive, scarti di prodotto, ore di analisi aggiuntive, costi di gestione della crisi e, nei casi peggiori, perdita di contratti o di mercati esteri.
A ciò si somma il costo reputazionale: in un mercato sempre più sensibile alla sicurezza alimentare, un richiamo legato a problemi igienico-sanitari può compromettere per anni l’immagine di marca.
Come implementare una Procedura per la sanificazione efficace
Gli standard di certificazione volontaria alimentare riconosciuti GFSI richiedono che le procedure di sanificazione siano documentate e disponibili agli operatori in forma chiara e applicabile.
Vediamo cosa deve contenere una procedura di sanificazione:
- Normative di riferimento e terminologia.
- Definizione delle responsabilità per l’effettuazione delle sanificazioni e dei monitoraggi.
- Un’analisi approfondita dei possibili rischi che devono essere prevenuti, monitorati e abbattuti attraverso questo processo. In pratica, definire cosa e dove dovremo pulire, specificando quali potrebbero essere le conseguenze fallimento. I pericoli da valutare devono includere: microrganismi di igiene di processo, patogeni, allergeni, residui chimici, corpi estranei.
- Una descrizione delle istruzioni e tipologie di sanificazione e disinfezione che andremmo a effettuare. Preoperativi, post operativi, cambi prodotto, sanitation standard operation procedures, allergeni, etc.
- Descrizione dei materiali e sostanze approvate per la sanificazione, comprensivo per le sostanze di concentrazioni, tempo di posa, temperature, segregazione dei materiali.
- La gestione delle schede tecniche e di sicurezza dei prodotti utilizzati e delle eventuali attrezzature.
- Definizione e gestione delle attrezzature se utilizzate, come per esempio gli impianti clean in place (CIP).
- Pianificazione delle attività ordinarie (Piano di Sanificazione o Piano delle Pulizie) e straordinarie (Emergenza).
- Formazione e competenza degli operatori sul processo.
- Definizione dei limiti di accettabilità, delle modalità di validazione, verifica, monitoraggio e della modulistica di registrazione.
- Attività di valutazione analitica sulle superfici.
- Definizione dei trend.
- Analisi delle NC Riscontrate, assieme alle AC da applicare ed eventuali revisioni del piano.
- Definizione del riesame periodico.
Validazione, verifica e monitoraggio della sanificazione
La validazione, verifica e monitoraggio sono tre fasi fondamentali nel processo di sanificazione aziendale messo in atto. Entriamo nello specifico:
- La validazione ha lo scopo di dimostrare, prima dell’adozione sistematica, che il metodo scelto (attività, attrezzature, prodotti, competenza) sia efficace e in grado di raggiungere l’obiettivo igienico definito. La validazione della sanificazione, non è un’analisi una tantum. Dovrebbe combinare dati provenienti da più fonti: bibliografia, dati storici, attività analitica sporco pulito considerando concentrazioni, tempi di contatto, resistenza microbica, fisica, e peggiori condizioni (worst-case). La validazione della sanificazione dovrebbe essere effettuata a intervalli regolari, in genere triennali, e più frequentemente in caso di modifiche della procedura, prodotti, responsabili o mutate condizioni in genere.
- La verifica di routine si basa su un mix di strumenti: controllo visivo sistematico delle attrezzature dopo la sanificazione, tamponi microbiologici periodici su superfici, trend analysis dei risultati nel tempo. La frequenza della verifica della sanificazione dovrà essere definita sulla base del rischio considerando gli alimenti prodotti, ambienti, microrganismi, dati storici. La verifica comprende anche tutte quelle attività periodiche come ad esempio ispezioni sulle GHP o audit.
- Il monitoraggio della sanificazione invece è quello che viene effettuato operativamente dopo ogni attività o in fase pre operativa. Questo può comprendere ispezioni visive a quattro occhi, test rapidi (ATP bioluminescenza, swap, clean test, cartine).
Ultima Modifica by Federico Pucci